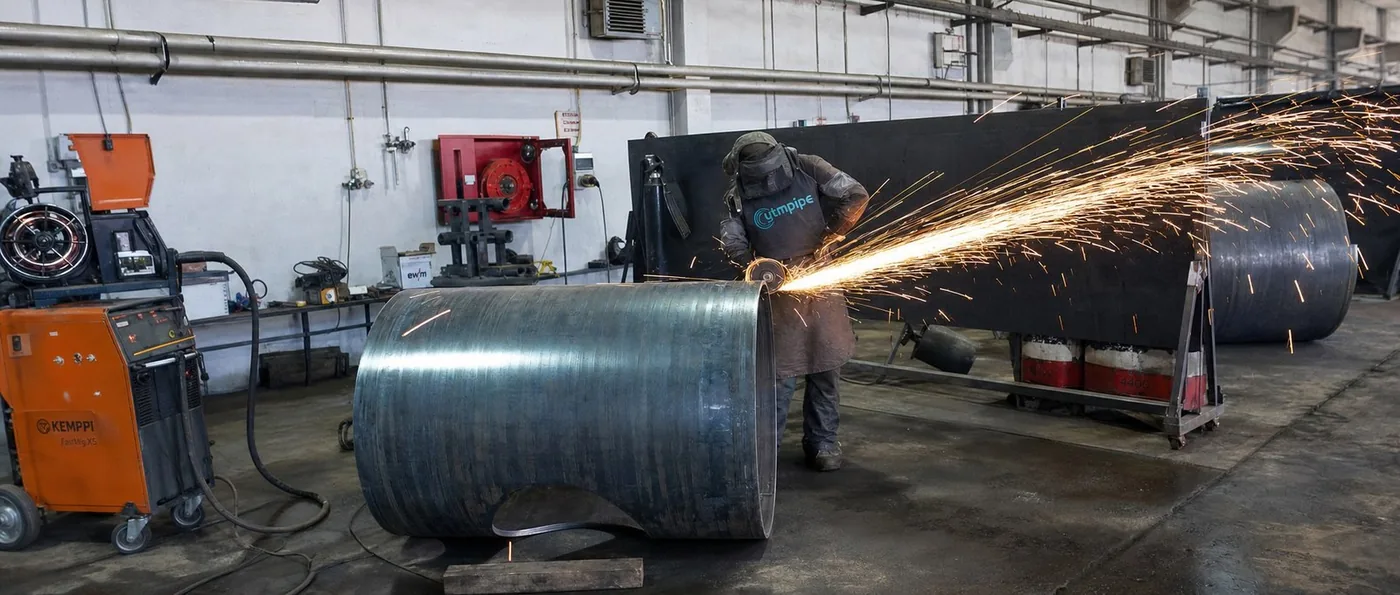
Çizime göre kesim
İmalat kaynak tezgâhında değil, kesim masasında başlar. Her boru boyu ve her sac izometrik çizimden alınır ve atölyede, kontrollü koşullarda tam ölçüsüne göre kesilir. Bu, boru işlerindeki en büyük değişkenlik kaynağını ortadan kaldırır: sahada elle yapılan kesimi.
Kendi bünyemizde kesim, her parçanın izlenebilir olması anlamına da gelir. Kesilen her boy, bir sonraki istasyona geçmeden önce çizimle karşılaştırılır; böylece hata, günlere mal olacağı alıştırmada değil, dakikalara mal olduğu testerede yakalanır.
Bükme ve şekillendirme
Büyük çaplarda ve özel kesitlerde boru, düz sac olarak hayata başlar. Sac istenen çapa bükülür ve dikişi kaynaklanır; böylece belirtilen et kalınlığında ve malzeme kalitesinde bir silindir elde edilir.
Kesitleri kendimiz bükmek, hazır borunun her zaman sunamadığı ölçüler üzerinde bize kontrol sağlar — standart dışı çaplar, kalın etler veya belirli bir spool için tek seferlik kısa boylar. Dikiş aynı kontrollü sürecin parçası olarak kaynaklanır ve taşlanır; böylece bükülmüş kesit, alıştırmaya fabrika borusuyla aynı standartta ulaşır.
Kaynak ağzı açma ve taşlama
Bir kaynak, ancak altındaki birleştirme geometrisi kadar iyidir. Her boru ucuna, kaynak prosedürünün gerektirdiği açıda makineyle kaynak ağzı açılır; ardından kök yüzü ve kök alnı tüm çevre boyunca tutarlı olacak şekilde taşlanır ve düzeltilir.
Tutarlı hazırlık, kaynakçının kötü bir kenarı telafi etmek zorunda kalmaması demektir. Aralık eşittir, kök temiz biçimde birleşir ve bitmiş bağlantı tasarımın öngördüğü geometriye sahiptir. Gösterişsiz bir iştir — ve kaynak kalitesi aslında burada belirlenir.
Temizlik ve kontrol
Herhangi bir birleştirme kaynaklanmadan önce hazırlanan yüzeyler parlak metale kadar temizlenir. Tufal, yağ, boya ve nem; giderilmezse kaynağın içinde kalan kirliliklerdir — ancak yıllar sonra, işletme sırasında kendini gösteren türden bir kusur.
Son bir kontrol döngüyü kapatır: ölçüler izometriğe, kaynak ağzı açısı ve kök yüzü kaynak prosedürüne göre kontrol edilir, yüzey durumu gözle incelenir. Parça ancak bundan sonra alıştırmaya geçer. Böyle bir hazırlık bitmiş spoolda görünmez; amaç da tam olarak budur — kaynakla ilgili hiçbir şey şansa bırakılmamalıdır.
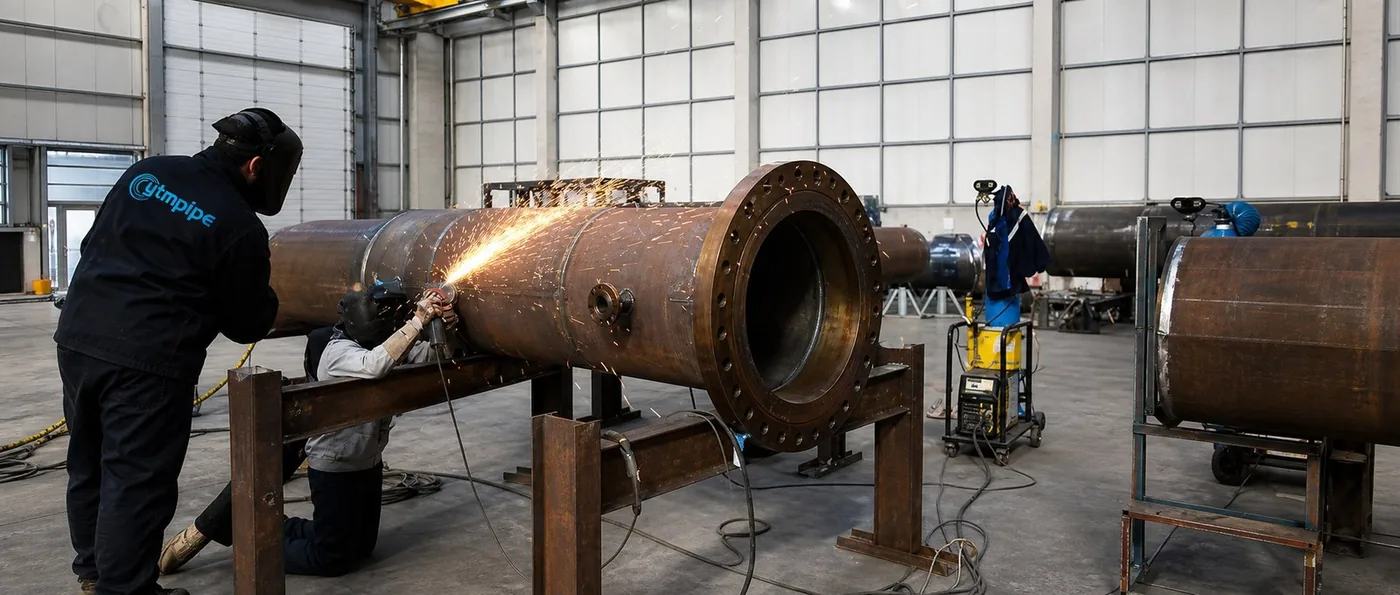
Boru Spool İmalatı: Alıştırma, Kaynak ve Muayene
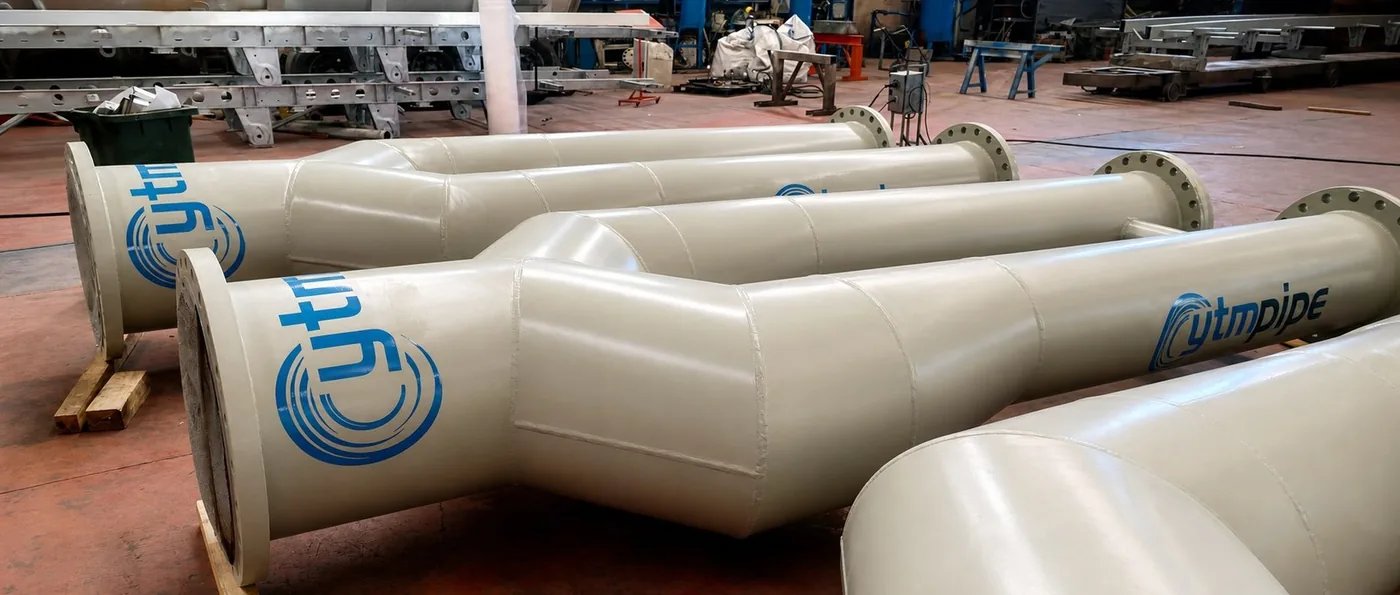
Uzun Ömür için Kaplama ve Son İşlemler
Aklınızda bir proje mi var?
Ekibimiz, şartnamenize uygun doğru ürünler ve imalat konusunda size yol gösterebilir.
Teklif İsteyinAklınızda bir proje mi var?
Ekibimiz, şartnamenize uygun doğru ürünler ve imalat konusunda size yol gösterebilir.
Teklif İsteyin